Cam Sektöründe Enerji Verimliliği İncelemesi
1. Cam Üretim Prosesi: Hammaddeden Nihai Ürüne
Cam üretiminde enerji verimliliğini doğru değerlendirmek için önce prosesin nasıl ilerlediğini görmek gerekir. Enerji tüketimi tek bir ekipmanda oluşmaz; hammaddenin hazırlanmasından camın eritilmesine, şekillendirilmesinden kontrollü soğutmaya ve ürünün sevkiyata hazırlanmasına kadar birbirini izleyen birçok aşamada enerji kullanılır. Bu nedenle cam fabrikasında enerji verimliliği, yalnızca tek bir ekipmanın tüketimine değil, prosesin bütünüyle birlikte değerlendirilmesine dayanır.
Bu yazıda özellikle düz cam ve float cam üretim prosesi esas alınmaktadır. Ürüne ve tesise bağlı olarak proses adımları değişebilse de temel enerji akışı; hammadde hazırlama ve harmanlama, ergitme ve rafinasyon, float banyosunda şekillendirme, tavlama, kaplama veya diğer son işlemler, kesim-kalite kontrolü ve paketleme-sevkiyat aşamalarından oluşur.
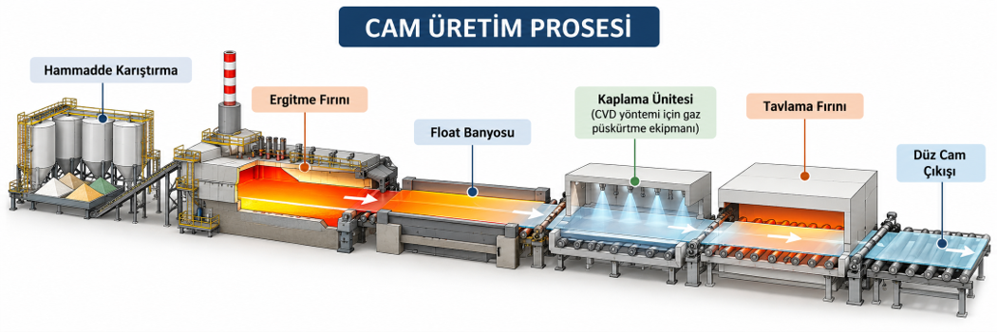
Şekil 1. Düz cam üretim prosesinin temel aşamaları: harman hazırlama, ergitme, float banyosu, kaplama, tavlama ve ürün çıkışı.
1.1 Hammadde Hazırlama ve Harmanlama
Silis kumu, soda külü, kireçtaşı, dolomit ve reçeteye bağlı diğer hammaddeler belirlenen oranlarda hazırlanır. Dozajlama doğruluğu camın kimyasal bileşimi kadar proses kararlılığı için de önemlidir. Tane boyutu, saflık, nem ve depolama koşulları gibi özellikler de harmanın fırındaki davranışını etkiler.
Cam kırığı, harmanın önemli bileşenlerinden biridir. Daha önce cam fazına dönüşmüş malzemenin yeniden ergitme prosesine alınması, uygun koşullarda yeni cam üretimi için gereken termal yükü azaltabilir. Sağlanan etkinin büyüklüğü cam türüne, cam kırığının kalitesine ve kullanım oranına, fırın teknolojisine ve işletme koşullarına bağlıdır.
1.2 Ergitme Fırını: Enerji Tüketiminin Merkezi
Harman fırına beslendiğinde cam üretiminin en yoğun termal prosesi başlar. Hammaddeler ısıtılır, kimyasal ve fiziksel dönüşümler gerçekleşir, cam fazı oluşur ve eriyik sonraki prosese uygun hale getirilir. Sürekli cam fırınları, üretim teknolojisine bağlı olarak farklı yakıt ve ısıtma sistemleriyle çalışabilir.
Yakıtın kimyasal enerjisinin tamamı cama aktarılmaz. Bir bölümü baca gazıyla taşınır, bir bölümü fırın yapısından çevreye kaybedilir; ayrıca yanma havası fanları ve diğer yardımcı ekipmanlar elektrik tüketir. Bu nedenle fırın performansı yalnızca brülör üzerinden değil, bütün fırın enerji dengesi üzerinden değerlendirilmelidir.
1.3 Rafinasyon ve Homojenizasyon
Ergitme sonrasında cam eriyiğinde çözünmüş gazlar ve kabarcıklar bulunabilir. Rafinasyon ile bunların uzaklaştırılması, homojenizasyon ile de eriyiğin kimyasal ve termal açıdan mümkün olduğunca uniform hale getirilmesi amaçlanır. Bu işlevler birçok fırında ayrı bir ekipmandan çok fırının farklı bölgeleri ve sıcaklık zonları içinde gerçekleşir.
1.4 Float Banyosu: Erimiş Camın Şekillendirilmesi
Float prosesinde erimiş cam, erimiş kalay banyosu üzerinde yüzdürülerek düz bir cam şeridine dönüştürülür. Camın kalınlığı, genişliği ve yüzey özellikleri; giriş koşulları, sıcaklık profili, çekiş hızı ve proses ayarlarıyla ilişkilidir. Banyo atmosferinin kontrolü de yüzey kalitesi ve kalayın korunması açısından kritiktir.
Enerji açısından banyo sıcaklıklarının yönetimi, ısı kayıpları ve soğutma sistemlerinin çalışma koşulları birlikte değerlendirilmelidir.
1.5 Yüzey Kaplama ve CVD Uygulamaları
Bazı düz cam ürünlerinde, ürünün optik veya diğer yüzey özelliklerini değiştirmek amacıyla kaplama uygulanır. CVD gibi proseslerde kimyasal öncüller kontrollü koşullarda cam yüzeyine beslenerek ince bir tabaka oluşturur.
Kaplama prosesinin enerji performansı; proses sıcaklığı, gaz tüketimi, egzoz sistemi ve fan/ısıtma ekipmanlarının çalışma koşullarıyla ilişkilidir. Enerji optimizasyonu yapılırken kaplama kalitesi ve ürün performansı korunmalıdır.
1.6 Tavlama Fırını (Lehr): Gerilmelerin Giderilmesi ve Kontrollü Soğutma
Float banyosundan çıkan cam hâlâ yüksek sıcaklıktadır. Lehr, camda şekillendirme sırasında oluşabilecek kalıcı termal gerilmelerin giderilmesine yardımcı olmak ve camı kontrollü bir sıcaklık-zaman profili boyunca kademeli olarak soğutmak için kullanılır.
Lehr içerisindeki sıcaklık profili, ısıtma-soğutma düzeni, hava dolaşımı, taşıma hızı ve ekipmanların çalışma koşulları enerji tüketimini etkiler. Bu nedenle enerji optimizasyonu yapılırken camın tavlama kalitesi ve nihai ürün özellikleri korunmalıdır.
1.7 Kesim, Kalite Kontrol ve Ürün Çıkışı
Tavlama sonrasında cam istenen ölçülere göre kesilir ve kalite kriterlerine göre kontrol edilir. Kesim sistemleri, konveyörler, vakum ekipmanları ve otomasyon sistemleri bu aşamanın başlıca elektrik tüketicileridir.
Kalite problemi nedeniyle kaybedilen bir ürün yalnızca ürün kaybı değildir; o ürün için daha önce harcanmış hammadde, yakıt, elektrik ve yardımcı sistem enerjisinin de yeniden tüketilmesi gerekebilir. Bu nedenle kalite ve enerji verimliliği birbirinden bağımsız düşünülmemelidir.
1.8 Paketleme ve Sevkiyat
Son aşamada cam ürünleri uygun paketleme ve taşıma sistemleriyle sevkiyata hazırlanır. Konveyörler, kaldırma ekipmanları ve paketleme makineleri bu bölümdeki temel enerji tüketicileridir. Boşta çalışma sürelerinin azaltılması ve üretim akışındaki gereksiz beklemelerin önlenmesi elektrik tüketiminin kontrolüne katkı sağlayabilir.
2. Cam Ergitme Fırınlarında Enerji Verimliliği
Cam üretiminde en yüksek sıcaklıkların ve en yoğun termal enerji ihtiyacının bulunduğu bölüm ergitme fırınıdır. Fırın tasarımına ve cam türüne bağlı olarak çalışma sıcaklıkları değişir; burada amaç yalnızca yüksek sıcaklığa ulaşmak değil, cam kalitesinin gerektirdiği sıcaklık profilini mümkün olduğunca verimli şekilde sürdürmektir.
Fırına verilen yakıtın enerjisinin tamamı cama aktarılmaz. Enerjinin bir bölümü baca gazıyla çıkar, bir bölümü fırın yapısından çevreye kaybedilir ve fırının yardımcı ekipmanları elektrik tüketir. Bu nedenle fırın verimliliği, yanma sisteminden başlayıp baca gazına ve fırın yapısına kadar bütün enerji dengesiyle ele alınmalıdır.
2.1 Yanma Havası ve Yakıt Dengesinin Önemi
Kararlı bir yanma için yakıt ile yanma havasının uygun oranda beslenmesi gerekir. Gereğinden fazla hava, fırında ısıtılması gereken gaz miktarını artırarak baca gazıyla taşınan ısıyı yükseltebilir. Havanın gereğinden fazla azaltılması ise eksik yanma, CO oluşumu ve proses kararsızlığına yol açabilir.
Dolayısıyla hedef, 'mümkün olan en az hava' değil; güvenli, kararlı ve verimli yanmayı sağlayan uygun çalışma noktasını bulmaktır. Baca gazındaki O₂ ve CO değerleri, yakıt tüketimi, fırın basıncı, sıcaklık profili ve ürün kalitesiyle birlikte değerlendirilmelidir.
2.2 Fırın Isı Kayıpları ve Hava Girişi
Fırın duvarları ve sıcak yüzeylerden çevreye yayılan ısı, proses içerisinde kullanılamayan bir enerji kaybıdır. İzolasyonun durumu, yüzey sıcaklıkları ve fırın yapısındaki açıklıklar bu kayıpları etkiler.
Fırın açıklıklarından kontrolsüz hava girişi de önemlidir. Dışarıdan giren hava fırın içerisinde ısıtılır ve baca gazıyla birlikte sistemi terk eder. Böylece prosese fayda sağlamadan ısıtılan ilave havanın enerjisi de dışarı taşınır.
2.3 Rejeneratif ve Reküperatif Sistemler
Cam fırınlarından çıkan baca gazı yüksek sıcaklıkta olduğu için önemli miktarda duyulur ısı taşır. Rejeneratif ve reküperatif sistemler bu ısının bir bölümünü yanma havasının ön ısıtılmasında kullanır. Rejeneratif sistemlerde ısı depolama prensibiyle çalışan rejeneratörler, reküperatif sistemlerde ise sürekli ısı transferi sağlayan eşanjör yapıları kullanılır.
Geri kazanım performansı yalnızca baca gazı sıcaklığına bakılarak değerlendirilmemelidir. Ekipman tasarımı, sıcaklık seviyeleri, basınç kayıpları, yanma havasına aktarılan faydalı ısı ve gerçek işletme koşulları birlikte ele alınmalıdır.
2.4 Fırın İşletme Koşulları
Enerji tüketimi yalnızca yanma sistemiyle belirlenmez. Gereğinden yüksek sıcaklıkta çalışma, düzensiz fırın yükü ve üretim değişimleri sırasında oluşan beklemeler özgül enerji tüketimini artırabilir.
Enerji verimliliğinin temel amacı, cam kalitesinin ve üretim kapasitesinin gerektirdiği koşulları korurken gereksiz yakıt ve elektrik kullanımını önlemektir.
3. Cam Kırığı ve Hammadde Yönetimi ile Enerji Tüketiminin Azaltılması
Fırının enerji ihtiyacı fırının kendisiyle başlamaz. Fırına giren harmanın bileşimi ve fiziksel özellikleri, camın ne kadar enerjiyle ve ne kadar kararlı şekilde eritilebileceğini doğrudan etkiler. Bu nedenle enerji verimliliğinin önemli bir bölümü hammadde hazırlama aşamasında başlar.
3.1 Cam Kırığının Enerji Açısından Önemi
Cam kırığı, daha önce cam fazına dönüşmüş malzemenin yeniden üretim prosesine kazandırılmasıdır. Birincil hammaddelerin cam fazına dönüşmesi sırasında gerçekleşen bazı kimyasal dönüşümler ve bunlara bağlı enerji ihtiyacı, cam kırığında daha önce gerçekleşmiştir. Bu nedenle uygun kalitede ve yeterli oranda cam kırığı kullanımı ergitme prosesinin enerji ihtiyacını azaltabilir.
Literatürde, cam kırığı %10 artış için fırın veya birincil proses enerji tüketiminde yaklaşık %2,5–3 oranında azalma bildirilmektedir. Bu, tüm tesisler için sabit bir tasarruf katsayısı olarak kullanılmamalıdır. Cam türü, fırın tasarımı ve yaşı, mevcut cam kırığı oranı, cam kırığının saflığı ve nemi ile işletme koşulları sonucu değiştirebilir.
Düz camda özellikle post-consumer cam kırığının kullanımı daha yüksek saflık ve kalite şartları gerektirir. Kaplama, laminasyon, yapıştırıcı, metal ve diğer yabancı maddeler cam kırığının fırına uygunluğunu sınırlayabilir. Bu nedenle enerji tasarrufu hedefi, yalnızca cam kırığı oranını artırmak değil; üretim kalitesini koruyacak nitelikte cam kırığı sağlamaktır.
3.2 Hammadde Kalitesi, Nem ve Harman Homojenliği
Silis kumu, soda külü, kireçtaşı, dolomit ve diğer hammaddelerin doğru oranlarda hazırlanması camın kimyasal bileşimi kadar ergitme davranışını da etkiler. Tane boyutu, saflık ve nem gibi özelliklerdeki değişimler proses kararlılığını ve enerji ihtiyacını etkileyebilir.
Hammadde nemi fırında ilave ısı ihtiyacı oluşturur; suyun önce ısıtılması ve ardından buharlaştırılması gerekir. Harman bileşenlerinin reçeteye uygun ve mümkün olduğunca homojen biçimde fırına ulaşması ise ergitmenin daha kararlı ilerlemesine yardımcı olur.
4. Baca Gazı, Isı Kayıpları ve Atık Isı Geri Kazanımı
Cam üretiminde yüksek sıcaklık nedeniyle sistemden çıkan sıcak akışlar önemli miktarda kullanılabilir enerji taşıyabilir. Cam fabrikasında atık ısı geri kazanımı açısından bu kaynaklar; ergitme fırını baca gazı, fırın ve sıcak yüzeyler, float banyosu soğutma devreleri ve uygun diğer sıcak proses akışları olarak değerlendirilebilir. Ancak geri kazanım potansiyeli yalnızca sıcaklıkla değil, kaynağın sürekliliği ve tesisteki gerçek ısı ihtiyacıyla birlikte ele alınmalıdır.
Ancak her sıcak akış otomatik olarak ekonomik bir atık ısı kaynağı değildir. Geri kazanım için sıcaklık seviyesi, süreklilik, ısı ihtiyacının zamanlaması, mesafe, ekipman maliyeti ve proses güvenliği birlikte değerlendirilmelidir.
4.1 Baca Gazında Taşınan Enerji
Ergitme fırınından çıkan baca gazı yüksek miktarda duyulur ısı taşır. Bu ısının bir bölümü rejeneratif veya reküperatif sistemlerde yanma havasının ön ısıtılmasında kullanılır. Uygun tasarımlarda baca gazı ısısının harman veya cam kırığının ön ısıtılması gibi başka kullanımları da teknik olarak değerlendirilebilir.
Atık ısı değerlendirmesinde öncelik, tesiste sürekli ve aynı zaman diliminde bulunan bir ısı ihtiyacını karşılamaktır. Böyle bir ihtiyaç yoksa daha uzak veya mevsimsel kullanımların yatırım ve işletme koşulları ayrıca incelenmelidir.
Geri kazanımın amacı yalnızca baca gazı sıcaklığını düşürmek değildir. Asıl soru, taşınan enerjinin hangi sıcaklık seviyesinde ve hangi ekipmanla faydalı bir prosese aktarılabileceğidir.
4.2 Fırın ve Sıcak Yüzeylerden Kaybedilen Isı
Fırın duvarları ve sıcak yüzeylerden çevreye yayılan ısı doğrudan proses içerisinde kullanılamayan bir kayıptır. İzolasyonun durumu ve fırın çevresindeki işletme koşulları bu kaybı etkiler.
Bu ısının geri kazanılması her durumda uygun değildir. Önce yakın ve sürekli bir ısı ihtiyacının bulunup bulunmadığına, ardından kaynak sıcaklığına, mesafeye, çalışma sürekliliğine, kurulacak ekipmanın teknik uygunluğuna ve yatırım ekonomisine bakılmalıdır.
4.3 Banyo Soğutma Suyundaki Isının Geri Kazanılması
Float banyosu ve ilgili soğutma devreleri ısıyı suya aktarır. Isınan su doğrudan soğutma kulesine gönderildiğinde bu ısının önemli bir bölümü atmosfere atılır. Uygun sıcaklık seviyesinde sürekli bir ısı ihtiyacı varsa, soğutma kulesinden önce plakalı eşanjör üzerinden faydalı ısı çekilmesi değerlendirilebilir.
Bu ısı tesis içindeki sıcak su ihtiyacında veya uygun bir harici kullanımda değerlendirildiğinde, aynı zamanda soğutma kulesinin taşıması gereken ısı yükü de azalabilir. Böylece termal enerji geri kazanımı ile birlikte kule fanlarının ve ilgili ekipmanların elektrik tüketiminde tasarruf potansiyeli oluşabilir.
4.4 Atık Isının Tesis İhtiyaçlarında Kullanılması
Atık ısının kullanımında ilk tercih, tesiste sürekli ve uygun sıcaklıkta bulunan bir ısı ihtiyacıdır. Tesis ısıtması, sıcak su hazırlama veya uygun koşullarda absorpsiyonlu soğutma gibi uygulamalar değerlendirilebilir.
Tesis yakınında uygun tarımsal kullanım alanları bulunması halinde sera ısıtması da seçeneklerden biri olabilir. Ancak kaynak ile kullanım noktası arasındaki mesafe, sıcaklık seviyesi, yıl içindeki süreklilik ve yatırım maliyeti birlikte değerlendirilmelidir.
5. Cam Fabrikasında Elektrik ve Yardımcı Sistemlerde Enerji Verimliliği
Cam fabrikasında yüksek sıcaklıklı prosesler öne çıksa da üretimin sürekliliğini sağlayan elektrikli ve yardımcı sistemler de uzun süre çalışır. Fanlar, pompalar, kompresörler, soğutma kuleleri, chillerler, konveyörler, vakum sistemleri ve çeşitli motorlu ekipmanlar bu grubun temel tüketicileridir. Bu nedenle cam fabrikasında enerji verimliliği çalışması, ana proses ekipmanlarının yanı sıra yardımcı tesisleri de kapsamalıdır.
5.1 Fanlar ve Pompalar
Yanma havası fanları, soğutma fanları ve proses pompaları ihtiyaç duyulan debiyi sağlamak için çalışır. Değişken işletme koşullarında sabit hızda çalışan bir ekipman prosesin ihtiyacından daha fazla debi üretebilir.
Bu nedenle enerji verimliliği değerlendirmesinde yalnızca motor gücüne değil, gerçek debi ihtiyacına, sistem direncine ve kontrol yöntemine bakılmalıdır. Önce mevcut debi ve basınç ihtiyacı belirlenmeli, ardından vana/damper kısması, hız kontrolü veya ekipman değişimi gibi seçenekler karşılaştırılmalıdır. Uygun uygulamalarda değişken hızlı sürücüler, gereksiz debiyi kısarak kontrol etmeye kıyasla daha düşük elektrik tüketimi sağlayabilir.
5.2 Soğutma Kuleleri ve Soğutma Sistemleri
Soğutma kuleleri proseslerden çekilen ısının atmosfere atılmasını sağlar. Kule fanları ve sirkülasyon pompaları bu ısı transferi için elektrik tüketir.
Proses suyundaki ısının bir bölümü eşanjörle faydalı kullanıma aktarılabilirse soğutma kulesinin soğutması gereken yük azalabilir. Böylece termal enerji geri kazanılırken soğutma sisteminin elektrik tüketiminde de tasarruf potansiyeli oluşabilir.
5.3 Kompresörler ve Basınçlı Hava
Basınçlı hava sistemleri üretim ekipmanlarının ve otomasyon sistemlerinin ihtiyaçlarını karşılayan yardımcı tesislerdir. Kompresörlerin uzun süre çalışması nedeniyle kaçaklar, gereğinden yüksek basınç ve ihtiyaç dışı kullanım önemli enerji tüketimlerine dönüşebilir.
Kaçakların giderilmesi, basınç seviyesinin gerçek ihtiyaca göre belirlenmesi ve boşta çalışma koşullarının kontrol edilmesi basınçlı hava sisteminin enerji performansını iyileştirebilir.
5.4 Chiller, Klima ve Havalandırma Sistemleri
Üretim alanlarının, kontrol odalarının ve bazı proses ekipmanlarının sıcaklık koşullarını korumak için chiller, klima santrali ve havalandırma sistemleri kullanılabilir. Tüketim; soğutma yükü, çalışma süresi, fan ve pompa performansı ve kontrol stratejisiyle ilişkilidir.
Üretim prosesinden çıkan sıcak havanın uygun koşullarda başka bir mahalin ısıtılmasında kullanılması da değerlendirilebilir. Örneğin soğutma bölümünde ısınan havanın uygun hava yönetimi ve filtrasyonla kış döneminde mamul ambarının ısıtılmasına katkı sağlaması mümkündür.
5.5 Mamul Ambarı ve Isı Yönetimi
Üretimden çıkan camın sıcaklığı, mamul ambarının ısıl yükünü etkileyebilir. Bazı tesislerde camın ambara hâlâ yüksek sıcaklıkta girmesi, özellikle üretim yoğun olduğunda ortam sıcaklığını yükseltebilir. Bu etkinin büyüklüğü ürün, proses, üretim miktarı ve ambar koşullarına bağlıdır.
Kış döneminde bu sıcaklık ısıtma ihtiyacının azaltılmasına katkı sağlayabilirken, yaz döneminde çalışan konforunun korunması için ilave soğutma ihtiyacı oluşturabilir. Bu nedenle mamul ambarında enerji yönetimi mevsimsel koşullar ve üretim yükü birlikte değerlendirilmelidir.
5.6 Elektrik Tüketiminin Üretimle Birlikte Değerlendirilmesi
Cam fabrikasında elektrik tüketimini yalnızca toplam kWh değeri üzerinden izlemek ekipmanların gerçek performansını görmek için yeterli olmayabilir. Tüketimin üretim miktarı, çalışma süresi ve proses koşullarıyla birlikte değerlendirilmesi daha anlamlı bir performans göstergesi oluşturur.
Aynı yaklaşım termal enerji için de geçerlidir. Enerji verimliliğinin hedefi yalnızca toplam enerji tüketimini azaltmak değil; üretim miktarı, ürün özellikleri ve kalite korunurken birim ürün başına gereken enerjiyi düşürmektir.